 إنجليزيEN
 فرنسيFR
 الألمانيةDE
 البرتغاليةPT
 الأسبانيةES
 الروسيةRU
 اليابانيةJA
 كوريKO
 عربيAR
 اليونانيةEL
 تركيTR
 إيطاليIT
 بولنديPL
 الهنديةHI
 中国CN
.webp)
فيلم PETG عالي الانكماش مقابل متوسط الانكماش: اقرأ منحنى TD/MD قبل اختيار لفة رئيسية
مقدمة
قد يبدو غلاف الانكماش صحيحًا في التصميم الأولي، ولكنه قد لا يفي بالغرض عند استخدامه في خط التعبئة والتغليف. تشمل الأسباب الشائعة عدم اكتمال التغطية حول الحواف، وتشوه الرسومات، والتجاعيد قرب القاعدة، والضغط الزائد حول نقاط التقاء الزجاجات. غالبًا ما ترتبط هذه المشاكل ليس بجودة الطباعة وحدها، بل بعدم التوافق بين خصائص انكماش الفيلم وشكل العبوة. عند مقارنة لفة فيلم PETG عالي الانكماش بلفة فيلم PETG متوسط الانكماش، ينبغي على المشترين قراءة منحنيات الانكماش في الاتجاه العرضي (TD) واتجاه الماكينة (MD) قبل الموافقة على اللفة الرئيسية.
أغشية PETG قابلة للانكماش الحراريهي أغشية بولي إيثيلين تيريفثالات معدلة بالجليكول، مصممة لتنكمش عند تسخينها. يعتمد أداؤها على درجة الحرارة التي يبدأ عندها الانكماش، ومقدار الانكماش الحر في كل اتجاه، ومعدل الانكماش خلال نطاق التسخين، ونطاق المعالجة المتاح في معدات العميل. لا يكفي وصف "انكماش عالٍ" للتنبؤ بأداء خط الإنتاج، كما أن "انكماش متوسط" لا يعني بالضرورة جودة أقل. الخيار الأمثل هو الغشاء الذي يتوافق سلوك انكماشه المقاس مع ظروف الحاوية، وتصميم الغلاف، والطباعة، واللحام، ونفق التغليف.
أهم النقاط
قم بمقارنة منحنيات TD و MD بدلاً من الاعتماد على رقم واحد لأقصى انكماش.
تأكيد الانكماش عند درجة حرارة النفق الفعلية ووقت التوقف.
قم بتقييم هندسة الزجاجة وتشوه العمل الفني معًا.
واختبار عينة من المنتج على الخط المقصود قبل الالتزام بحجم الإنتاج.
الأسس التقنية: ما الذي يخبرك به منحنى انكماش TD/MD
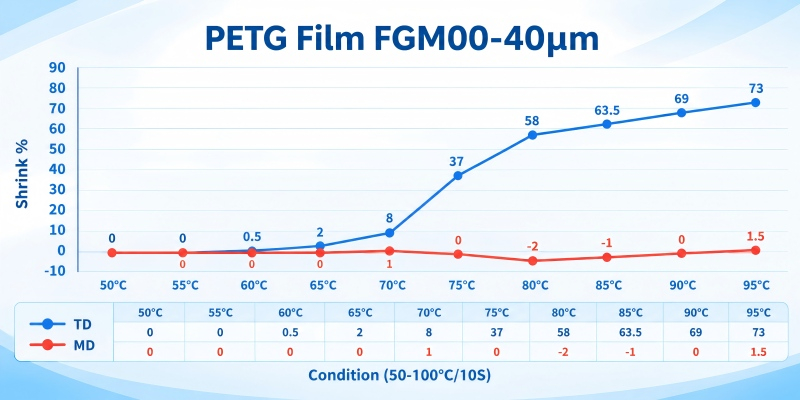
يُظهر منحنى الانكماش نسبة الانكماش البُعدي مقابل درجة الحرارة في ظل ظروف اختبار مُحددة. يُشير TD إلى الاتجاه العرضي، عبر الشريط؛ بينما يُشير MD إلى اتجاه الماكينة، على طول الشريط. في تطبيقات الأكمام الانكماشية، يُعد انكماش TD عادةً العامل الرئيسي في تحديد مدى ملاءمة الغلاف المحيطي للعبوة، بينما يؤثر انكماش MD على ارتفاع الغلاف، ومحاذاة الجزء العلوي والسفلي، وموضع الرسومات بالنسبة لخصائص الزجاجة. وتعتمد النتيجة النهائية على كيفية قص الغلاف، وتوجيهه، ولحامه، وتطبيقه.
يُحسب الانكماش الحر عادةً كنسبة مئوية لانخفاض حجم العينة بعد تعريضها لدرجة حرارة محددة لفترة زمنية محددة. ولأن طرق الاختبار وأبعاد العينة ووسط التسخين ومدة التعريض تؤثر على النتيجة، فلا ينبغي مقارنة الأرقام من موردين مختلفين إلا إذا كانت ظروف الاختبار متطابقة. اطلب طريقة الاختبار ومنحنى درجة الحرارة الكامل، وليس مجرد قيمة عامة مثل "انكماش يصل إلى 75%". يجب أن يحدد المنحنى نطاق درجة حرارة الاختبار وأن يميز بين نتائج TD وMD.
ثلاث خصائص تستحق اهتمامًا خاصًا. بداية الانكماش هي نطاق درجة الحرارة الذي يبدأ عنده الانكماش الملحوظ. إذا بدأ الغشاء بالانكماش مبكرًا جدًا بالنسبة لتوزيع الحرارة في خط الإنتاج، فقد ينضغط قبل أن يستقر الغلاف في مكانه. معدل الانكماش يصف مدى سرعة ازدياد الانكماش مع ارتفاع درجة الحرارة. يمكن أن يساعد المنحنى الحاد على تشكيل الغلاف بسرعة، ولكنه قد يترك نطاق تشغيل ضيقًا إذا تذبذبت درجة حرارة النفق أو زمن الإقامة. يشير الانكماش الأقصى أو انكماش الهضبة إلى أعلى انكماش يتم الوصول إليه في ظل ظروف الاختبار المحددة؛ ولا يوضح ما إذا كان الغشاء سينكمش بالتساوي على حاوية حقيقية.
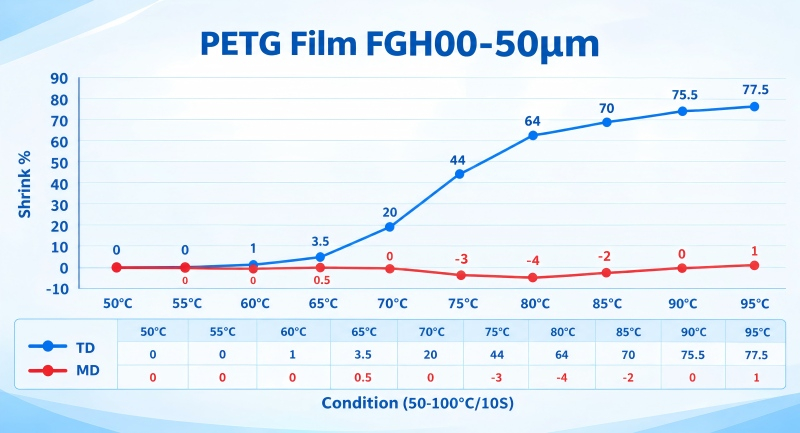
يُستخدم غشاء PETG عالي الانكماش عادةً عندما يتطلب الغلاف تغطية أكتاف بارزة، أو خصر، أو ألواح غائرة، أو غيرها من الأشكال المعقدة. أما غشاء PETG متوسط الانكماش، فيُناسب الحاويات ذات الأشكال الهندسية الأقل تعقيدًا، أو التصاميم التي تُعطي الأولوية للتحكم في الانكماش وثبات الرسومات. بينما قد يكون غشاء PETG منخفض الانكماش مناسبًا للأشكال الأبسط، أو التطبيقات التي تتطلب تغييرًا محدودًا في الأبعاد، ولكن يجب التحقق من ملاءمته وفقًا لمتطلبات التغطية. هذه التصنيفات هي أوصاف تجارية وليست درجات عالمية ذات قيم متطابقة لدى جميع المُصنِّعين.
يتأثر سلوك انكماش الفيلم أيضًا بسماكته، وتاريخ توجيهه، والتخزين، وظروف الطباعة والتجفيف، وجودة اللحام، والخصائص الحرارية لنفق الانكماش. لذا، يُعد منحنى TD/MD أداةً للاختيار، وليس ضمانًا. يجب تفسيره جنبًا إلى جنب مع إعدادات عملية التحويل والملف ثلاثي الأبعاد للعبوة.
التطبيقات والحلول: مطابقة سلوك الفيلم مع العبوة
1. أغطية كاملة للجسم على زجاجات المشروبات ذات الشكل الانسيابي
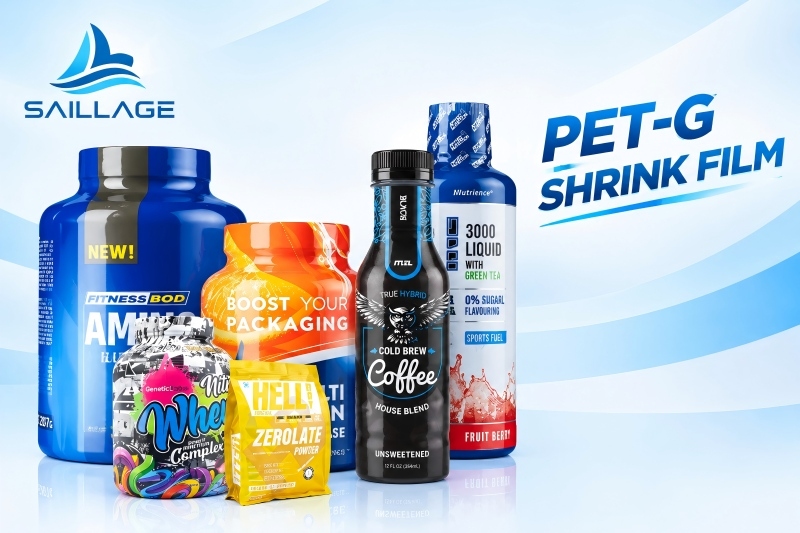
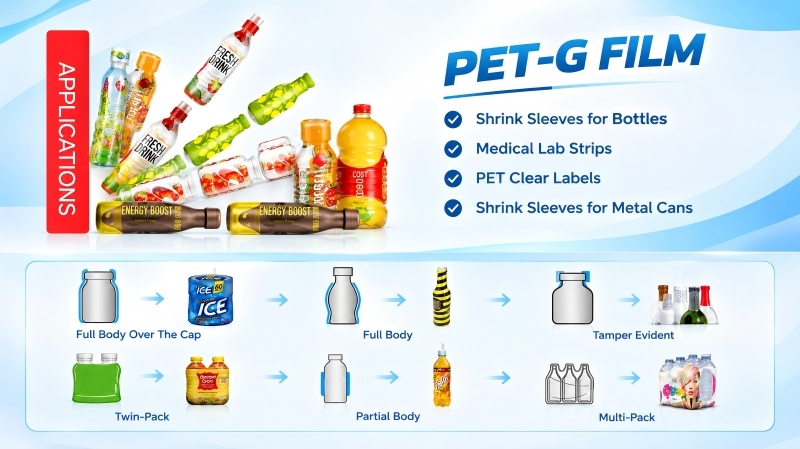
بالنسبة لأغشية PET-G المستخدمة في ملصقات الأكمام الانكماشية لكامل الجسم، فإن السؤال الحاسم هو ما إذا كان بإمكان الغلاف الوصول إلى أضيق وأوسع أقسام الزجاجة دون إحداث طيات أو جسور غير منكمشة أو تشويه رسومي غير مقبول.فيلم PETG عالي الانكماش لملصقات زجاجات المشروباتيُنصح عادةً بتقييم انكماش العبوة عندما يكون لها كتف أو خصر بارز، أو مقبض مصبوب. قارن انكماش TD عند درجة الحرارة الفعالة للنفق مع أكبر تغيير محيطي مطلوب للزجاجة. افحص أيضًا انكماش MD لأن الانكماش المفرط في الارتفاع قد يُبعد التصميم الفني عن موضعه العلوي أو السفلي المقصود.
ينبغي أن يشمل التأهيل العملي زجاجات بأبعادها الاسمية، وعند الاقتضاء، زجاجات بأبعاد قصوى من مورد العبوات. شغّل الغلاف بسرعة الخط العادية، ثم اختبره عند الحدين الأدنى والأعلى المتوقعين لنطاق التشغيل. سجّل مناطق النفق، وسرعة الناقل، وموضع الغلاف، ودرجة حرارة الزجاجة، والعيوب المرئية. قد يؤدي رفع درجة حرارة النفق لفرض تطابق غير جيد للغشاء إلى حل مشكلة في منطقة ما، بينما يزيد من التشوه في مناطق أخرى.
2. زجاجات ذات جوانب مستقيمة وأشكال هندسية أبسط
قد يكون فيلم PETG متوسط الانكماش خيارًا مناسبًا كنقطة انطلاق للعبوات ذات الجوانب المستقيمة، أو الأكتاف المتوسطة، أو التصاميم ذات التغير الطفيف نسبيًا في المحيط من الأعلى إلى الأسفل. يُمكن لفيلم ذي انكماش مناسب ومتحكم به أن يُقلل من الحاجة إلى الضغط الشديد على نفق الطباعة. قد يُساعد ذلك في الحفاظ على دقة الرسم وتقليل خطر ارتفاع درجة الحرارة الموضعية، مع العلم أن النتيجة تعتمد على نوع الفيلم وخط الطباعة. لا تختر الانكماش المتوسط لمجرد أن العبوة تبدو بسيطة: فالقواعد الغائرة، وميزات منع العبث، والانتقالات الحادة قد تُسبب صعوبة في الانكماش.
3. تغليف مستحضرات التجميل والعناية الشخصية
غالبًا ما تتطلب أغلفة PETG القابلة للانكماش، المستخدمة في تغليف مستحضرات التجميل والعناية الشخصية، أن تتلاءم مع الأسطح المنحنية، والأغطية المزخرفة، والأعناق الضيقة، أو الزجاجات غير المتماثلة، مع الحفاظ على وضوح النصوص الدقيقة، والألوان، ورسومات العلامة التجارية. قد يتطلب الأمر نسبة انكماش عالية للأشكال المعقدة، ولكن زيادة الانكماش قد تُفاقم التشوه في الشعارات الدائرية، والخطوط الدقيقة، والنصوص الصغيرة. قبل الموافقة على التصميم، ينبغي على المُصنِّع نمذجة التشوه المتوقع ومراجعة غلاف مطبوع على العبوة الفعلية. ليس بالضرورة أن يكون أفضل غلاف هو ذو أعلى نسبة انكماش، بل هو الذي يوفر تغطية جيدة ورسومات مقبولة ضمن نطاق عملية طباعة مستقر.
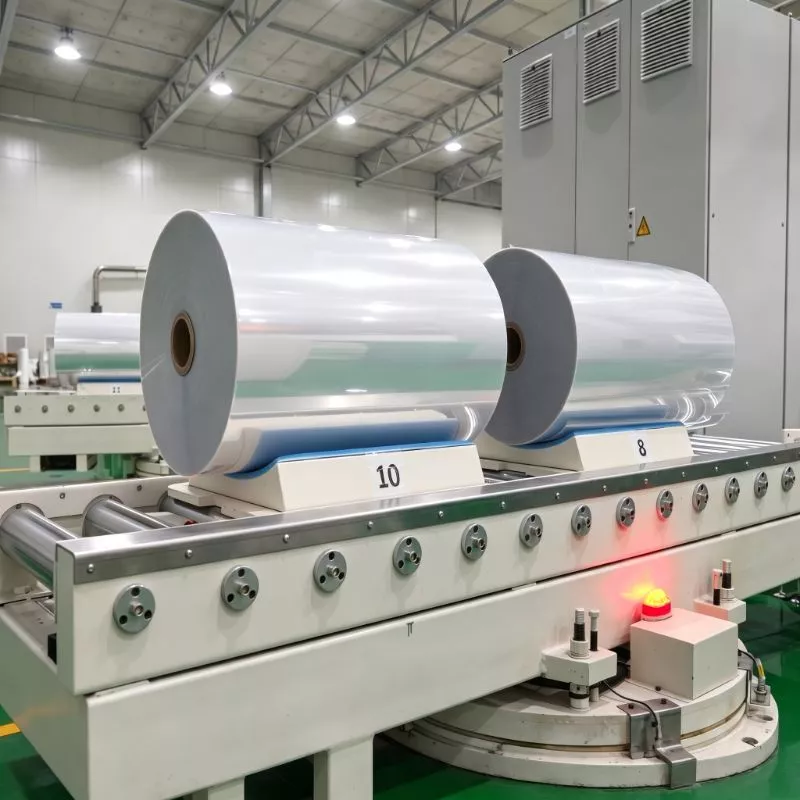
4. شراء اللفائف الرئيسية والتحكم في المستودعات
تُعدّ اللفة الرئيسية مدخلاً أساسياً في عملية الإنتاج، لذا ينبغي على فرق المشتريات التحقق من أكثر من مجرد العرض والسماكة والسعر. اطلبوا ورقة البيانات الفنية الحالية، وسجلات الجودة الخاصة بكل دفعة إن وُجدت، ومنحنيات الانكماش في الاتجاهين العرضي والطولي، وشروط المعالجة الموصى بها، وإرشادات التخزين. تأكدوا مما إذا كانت قيم الانكماش المذكورة نموذجية أم مضمونة، وما إذا كانت شروط اختبار المورد تتوافق مع طريقة تقييم المُصنِّع. بالنسبة للطلبات المتكررة، حددوا النطاق المقبول لسلوك الانكماش، واتفقوا على كيفية تقييم التغييرات بين الدفعات.
تُعدّ إدارة المستودعات أمرًا بالغ الأهمية لأن حالة اللفائف تؤثر على عمليات التحويل اللاحقة. لذا، يجب حماية اللفائف من التلوث، وتلف الحواف، والضغط الزائد، ودرجات الحرارة والرطوبة التي تتجاوز توصيات المورّد. يُنصح بترك المواد تتأقلم مع بيئة الإنتاج وفقًا لتوجيهات المورّد. استخدم نظام "الوارد أولًا يُصرف أولًا" لتدوير المخزون كلما أمكن، واحتفظ بمعلومات تعريف اللفائف وتتبع الدفعات لربط العيوب بدفعة محددة. يجب أن تستند إرشادات التخزين إلى وثائق المورّد الأصلية بدلًا من قواعد عامة لدرجة الحرارة.
5. قارن بين أسلوب الاختيار التقليدي وأسلوب الاختيار القائم على المنحنى
يُقارن الجدول أدناه بين نهج الشراء القائم على المواصفات ونهج التأهيل القائم على المنحنى. تتمثل الفوائد في أهداف العملية، وليس في تحسينات رقمية مضمونة؛ وينبغي تأكيد النتائج من خلال تجارب خط الإنتاج نظرًا لاختلاف تصميم الزجاجات والطباعة وتكوين النفق وسرعة خط الإنتاج.
الاختيار التقليدي مقابل الاختيار القائم على المنحنى
| بُعد الاختيار | نهج قائم على المواصفات | التوصية بناءً على المنحنى |
|---|---|---|
| أساس الاختيار الأساسي | اختر حسب نوع ملصق الانكماش "عالي" أو "متوسط" والسعر | قم بمراجعة منحنيات TD وMD عند درجات الحرارة ذات الصلة وظروف الاختبار المحددة. |
| هندسة الزجاجة | استخدم فئة واسعة مثل زجاجة مشروبات أو زجاجة مستحضرات تجميل | حدد محيط الزجاجة الأقصى/الأدنى، وكتفيها، وخصرها، وقاعدتها، وعنقها. |
| تجهيز النفق | اضبط الحرارة حتى تقل العيوب المرئية | تأهيل الفيلم بالسرعة العادية وضمن حدود نافذة التشغيل الواقعية |
| العمل الفني والتسجيل | الموافقة على العمل الفني المطبوع قبل التحقق الكامل من صحة المنتج | تحقق من تشوه الرسومات وحركة MD على العبوة الفعلية |
| مقارنة الموردين | قارن قيم الانكماش القصوى للعناوين الرئيسية | قارن بين طرق الاختبار المتكافئة، وبداية الانكماش، وميل المنحنى، وسلوك الهضبة. |
| الجودة وقابلية التكرار | تحقق من كل شحنة بشكل أساسي من حيث الأبعاد والمظهر | حدد نطاقات قبول الانكماش المتفق عليها، واحتفظ ببيانات الدفعات، وتحقق من تغيرات الاتجاهات. |
قائمة التحقق العملية للاختيار
استخدم قائمة التحقق التالية قبل الموافقة على لفة فيلم PETG عالي الانكماش، أو فيلم PETG متوسط الانكماش، أو فيلم PETG منخفض الانكماش للإنتاج:
حدد الشكل الهندسي للعبوة. احصل على رسومات الحاوية أو قياسات موثوقة. حدد أكبر وأصغر محيط، وزاوية الكتف، والخصر، وانتقال القاعدة، والعنق، وأي ميزات غائرة.
اطلب منحنى الانكماش الكامل TD/MD. اطلب البيانات عند درجات حرارة متعددة، وطريقة الاختبار، ووقت التعرض، وتوضيح ما إذا كانت القيم نموذجية أم حدود المواصفات.
قم بمطابقة متطلبات الانكماش مع قدرة الفيلم. قدّر التغير المحيطي المطلوب للعبوة وقيم أداء الانكماش الحراري عند درجة حرارة العملية الفعلية. تحقق من انكماش الانكماش العرضي مقابل ارتفاع الغلاف وموضع اللحام وتطابق التصميم.
راجع مسار التحويل بالكامل. يشمل ذلك الطباعة، وتجفيف الحبر، والتقطيع، واللحام، وتطبيق الغلاف، والتسخين في النفق. لا يمكن فصل أداء الفيلم عن مراحل هذه العملية.
أجرِ تجربة خطية مضبوطة. احتفظ بسجل لإعدادات منطقة النفق، وسرعة الخط، ونوع الأسطوانة، وأبعاد الغلاف، والعيوب الملحوظة. غيّر متغيرًا واحدًا في كل مرة كلما أمكن ذلك، حتى يظل سبب التحسن أو الفشل واضحًا.
حدد معايير القبول مع المورد. حدد الأبعاد الحرجة، ونطاقات الانكماش، ومتطلبات المظهر، وتحديد اللفائف، وتواتر أخذ العينات، وإجراءات التعامل مع الدفعات غير المطابقة.
وافق على الإنتاج ضمن حدود واقعية. قد يكون الفيلم الذي يعمل فقط ضمن نطاق ضيق واحد محفوفًا بالمخاطر بالنسبة لخط إنتاج ذي حجم إنتاج كبير. تحقق من الأداء ضمن النطاق المتوقع لسرعة خط الإنتاج، والظروف المحيطة، واختلافات الحاويات.
الأسئلة الشائعة: أسئلة شائعة من المشترين والمحولين
هل يُعد فيلم PETG عالي الانكماش دائمًا أفضل للملصقات التي تغطي كامل الجسم؟
لا. يُعدّ الانكماش العالي مفيدًا عندما يجب أن يتبع الغلاف منحنيات بارزة، لكن القيمة القصوى الأعلى وحدها لا تضمن تغطية سلسة. فشكل المنحنى، وانكماش الغلاف، وتشوه التصميم، والتحكم في النفق، وهندسة العبوة، كلها عوامل مهمة. تأكد من جودة الفيلم على العبوة المقصودة.
هل يمكنني مقارنة نسب الانكماش من موردين اثنين بشكل مباشر؟
لا يمكن إجراء الاختبار إلا عند تطابق ظروفه وأساليبه. فدرجة الحرارة، ومدة التعرض، وطريقة تحضير العينة، ووسط الاختبار، كلها عوامل قد تؤثر على النتيجة. لذا، يُرجى طلب منحنيات TD/MD الكاملة وتفاصيل الاختبار بدلاً من مقارنة قيمة واحدة لأقصى انكماش.
ما الذي يجب عليّ فحصه إذا تجعد الغلاف بالقرب من قاعدة الزجاجة؟
تحقق من تطابق الفيلم مع الشكل الهندسي الأساسي، ومن اتساق أبعاد الغلاف وجودة اللحام، ومن عدم تفاوت توزيع الحرارة أو زمن بقائها. راجع سلوك TD وMD، وافحص العيب في أكثر من إعداد للنفق قبل تغيير عدة متغيرات دفعة واحدة.
هل ينبغي أن تعطي عمليات الشراء الأولوية لنسبة الانكماش أم لسعر الكيلوغرام؟
لا ينبغي النظر إلى أيٍّ منهما بمعزل عن الآخر. قارن تكلفة الأكمام القابلة للاستخدام، وسرعة خط الإنتاج، وهدر بدء التشغيل، ومعدل العيوب، والاتساق بين الدفعات. قد تصبح اللفة الأقل سعرًا أكثر تكلفة إذا تطلبت نطاقًا زمنيًا ضيقًا للمعالجة أو أنتجت عددًا أكبر من المنتجات المعيبة. تأكد من الجدوى الاقتصادية من خلال تجربة مضبوطة.
الخاتمة ودليل العمل بين الشركات
يُعدّ اختيار غشاء PETG عالي الانكماش أو متوسط الانكماش قرارًا هندسيًا متعلقًا بالتغليف، وليس مجرد اختصار في عملية الشراء بناءً على الملصق. يساعد الانكماش العرضي (TD) في تحديد مدى تطابق المحيط، بينما يؤثر الانكماش المتوسط (MD) على ارتفاع الغلاف ودقة المحاذاة. يجب دراسة بداية الانكماش، وميل المنحنى، وسلوك الثبات جنبًا إلى جنب مع هندسة الزجاجة، ومتطلبات التصميم، وظروف النفق. ولضمان إنتاج قابل للتكرار، استخدم بيانات اختبار قابلة للمقارنة، وجرّب الغشاء على خط الإنتاج المُستهدف، واتفق مع المورّد على معايير قبول قابلة للقياس.
قبل تقديم طلبية لفائف رئيسية، شارك رسم الحاوية، وأبعاد الغلاف المستهدف، وسرعة الخط، وشكل النفق، ومتطلبات التطبيق مع عميلكمورد أغشية PETGأو مهندس العمليات. اطلب منحنيات الانكماش الحالية لـ TDS وTD/MD، ثم رتب تجربة عينة على لفة. هذا يوفر لفرق المشتريات والتحويل والبحث والتطوير أساسًا تقنيًا مشتركًا لاختيار فيلم مناسب للعبوة وعملية الإنتاج.
اتصال
الهاتف: 86 17706217416
إضافة: مبنى L2A، رقم 520، لين 1588، طريق تشوغوانغ، مركز هونغكياو العالمي، منطقة تشينغبو، شنغهاي، الصين
تابعنا: